ボトルネックとは?
教科書的な定義
工程全体の処理能力を制約する最も能力の低い工程。制約理論(TOC)で重視。
ボトルネックを、ひと目で。
直列工程では、最も小さい工程能力が全体の上限を制約します。その工程を改善すると、別の工程へ制約が移ることがあります。

全体を増やすには、いま制約している工程を見る。
- 01
最小の能力を見つける
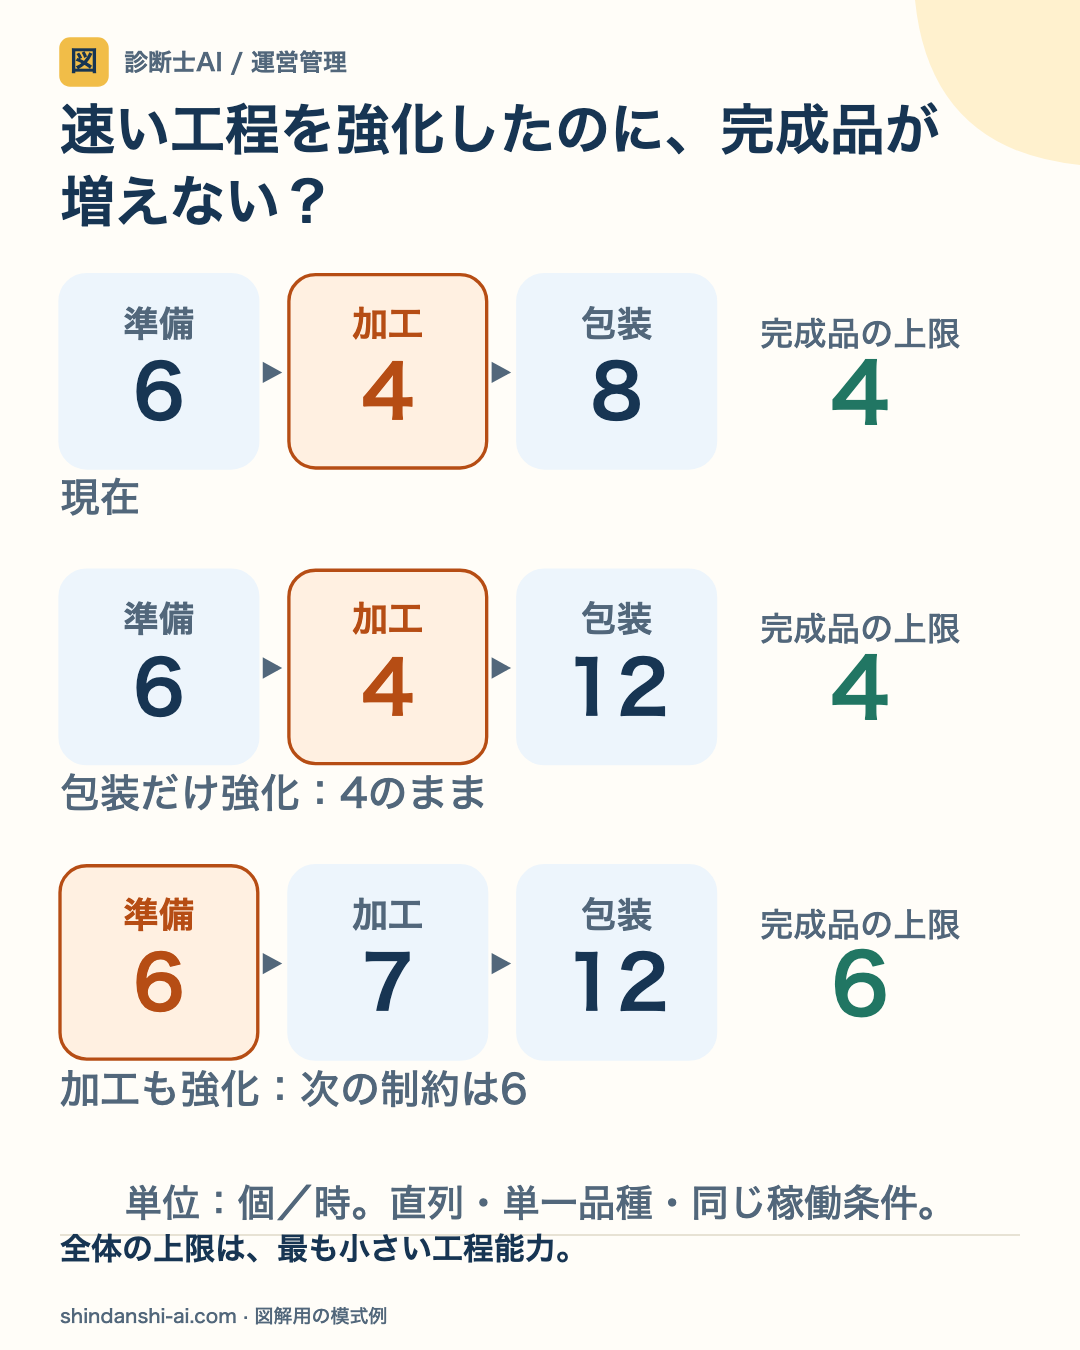
準備6・加工4・包装8個/時なら、全体の能力上限は4個/時。3工程の能力を足したり、平均したりする計算ではありません。
- 02
非制約工程だけの改善
包装を8から12個/時に強化しても、加工が4のままなら全体の能力上限は4個/時です。速い工程の増強だけでは上限は変わりません。
- 03
制約の移動を確認
加工も4から7個/時に改善すると、能力は6・7・12となります。上限は6個/時になり、今度は準備工程がボトルネックです。
同一品種が各工程を1回通る直列工程で、稼働条件一定・歩留まり100%、十分な需要・投入と適切な工程間バッファを仮定します。実績は故障や段取りなどで能力上限を下回ることがあります。
ざっくり言うと
高速道路の渋滞ポイント。片側3車線から2車線に狭くなる場所で必ず渋滞する。工場も同じで、1時間に100個処理できる工程の後に1時間に60個しか処理できない工程があると、そこで詰まる。この最も能力の低い工程がボトルネック。
もう少し詳しく
ゴールドラット博士の制約理論(TOC: Theory of Constraints)が有名。TOCの5ステップ:(1)制約を特定、(2)制約を最大活用、(3)他を制約に従属させる、(4)制約を強化(投資)、(5)惰性を避け(1)に戻る。DBR(ドラム・バッファ・ロープ)はTOCの生産管理手法。ボトルネック工程の稼働率を最大化することが全体最適の鍵。
具体例
パン工場で、生地作り(100個/時)→成形(80個/時)→焼成(120個/時)→包装(60個/時)。包装工程が最も遅いのでボトルネック。全体の生産能力は60個/時。包装工程を改善しない限り、他の工程をいくら速くしても全体は変わらない。
試験対策ポイント
TOCの5ステップ、DBRの概念が出題される。「ボトルネック以外の改善は全体最適にならない」という考え方が重要。
よく比較される用語
ボトルネックは「工程全体の処理能力を制約する最も能力の低い工程。制約理論(TOC)で重視。…」であるのに対し、OPT(制約理論)は「ボトルネック工程に着目し、制約条件を改善してスループットを最大化する生産管理手法。ゴールドラットが提…」という違いがあります。
「ボトルネック」のよくある質問
Q. ボトルネックとは何ですか?わかりやすく教えてください
工程全体の処理能力を制約する最も能力の低い工程。制約理論(TOC)で重視。 わかりやすく言うと、高速道路の渋滞ポイント。片側3車線から2車線に狭くなる場所で必ず渋滞する。工場も同じで、1時間に100個処理できる工程の後に1時間に60個しか処理できない工程があると、そこで詰まる。この最も能力の低い工程がボトルネック。
Q. ボトルネックは診断士試験のどの科目で出題されますか?
ボトルネックは「運営管理」の科目で出題されます。生産管理の分野に分類され、関連する概念と合わせて理解することが重要です。
Q. ボトルネックの具体例を教えてください
パン工場で、生地作り(100個/時)→成形(80個/時)→焼成(120個/時)→包装(60個/時)。包装工程が最も遅いのでボトルネック。全体の生産能力は60個/時。包装工程を改善しない限り、他の工程をいくら速くしても全体は変わらない。
Q. ボトルネックを効率よく覚えるコツは?
ボトルネックを覚えるコツは、①まず定義を自分の言葉で言い換えること、②実際のビジネスや日常生活の具体例と結びつけること、③関連する用語とセットで比較しながら覚えることです。診断士AIの4択クイズで繰り返し出題されることで、記憶が定着します。